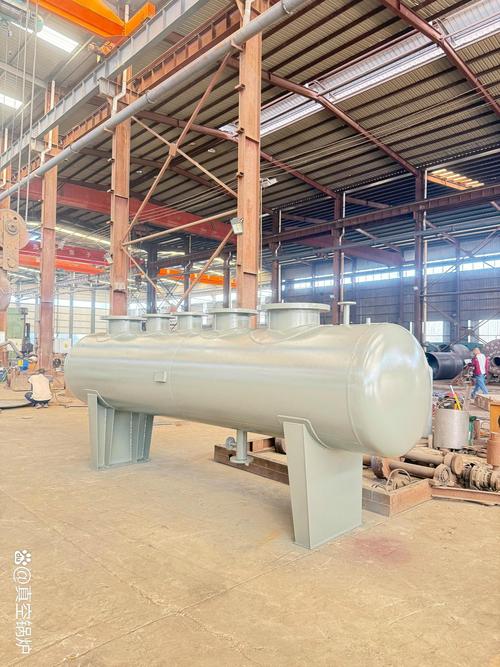
探秘钢制压力容器定做厂家 定制工艺、质量保障与选择要点
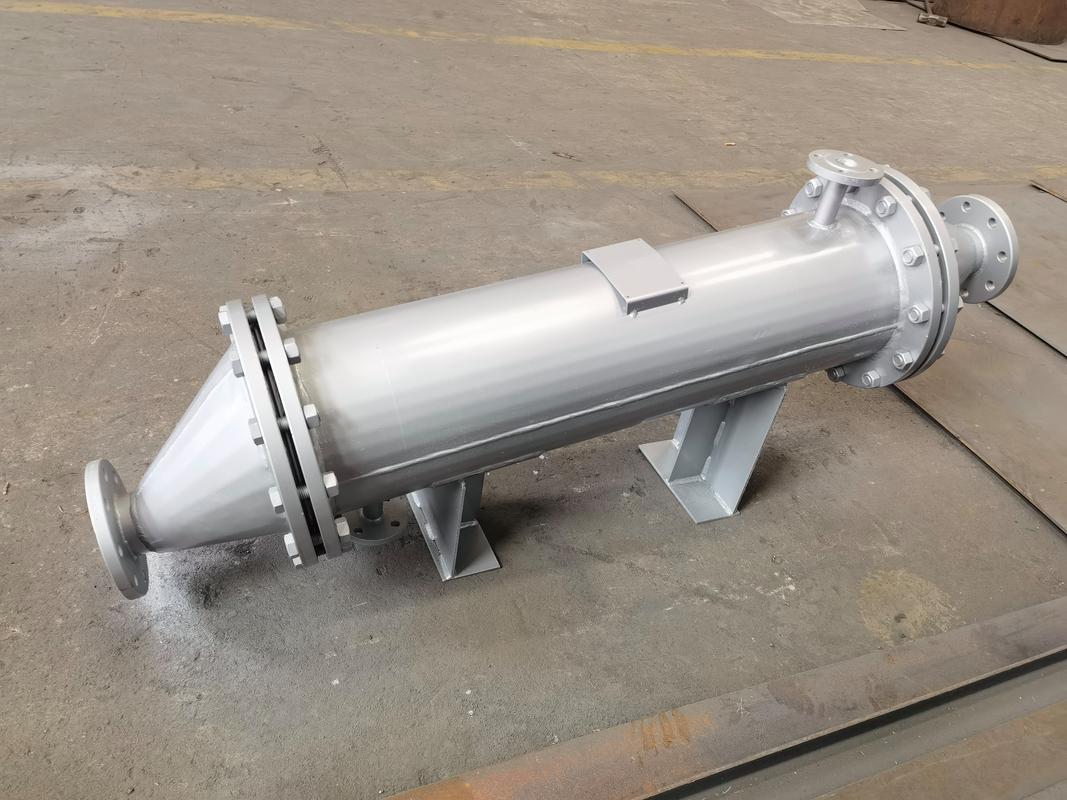
在石油、化工、能源、制药等工业领域,钢制压力容器作为核心设备,其质量直接关系到生产安全与运行效率。由于工艺条件千差万别,标准化的通用产品往往难以满足特定需求,因此越来越多的企业选择向专业厂家定做压力容器。一家合格的钢制压力容器定做厂家是如何运作的?定制工艺包含哪些关键环节?质量保障体系如何构建?企业在选择合作方时又该关注哪些要点?本文将带您一探究竟。
一、定制工艺:从需求到成品的精密旅程
钢制压力容器的定制并非简单的来图加工,而是一项系统性的工程技术。正规厂家的定制流程通常包含以下核心步骤:
- 需求沟通与参数确认:厂家技术人员会与客户深入交流,明确容器的用途、工作压力、工作温度、介质特性、容积、材质要求(如Q345R、16MnDR、304、316L等)以及安装环境限制。这些参数是后续设计的根本依据。
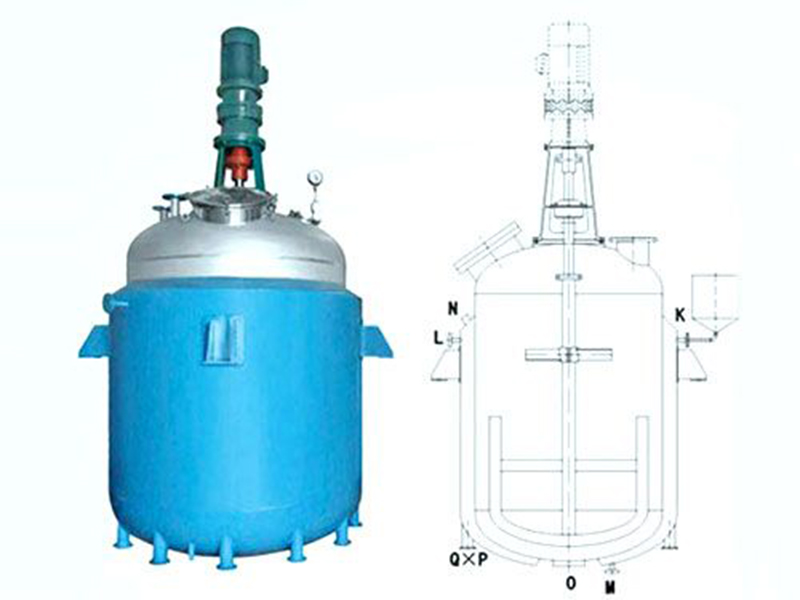
- 方案设计与图纸深化:基于客户需求,厂家依据《压力容器》GB/T 150、ASME VIII等标准进行强度计算、结构设计和材料选型。设计需考虑开孔补强、焊接接头系数、腐蚀裕量、热处理要求等,最终出具经审核的施工图纸。
- 材料采购与检验:原材料质量是容器安全的源头。厂家应从合格供方采购钢板、锻件、焊材等,并严格执行入厂检验,包括材质证明书核对、光谱分析、力学性能复验等,杜绝不合格材料投入使用。
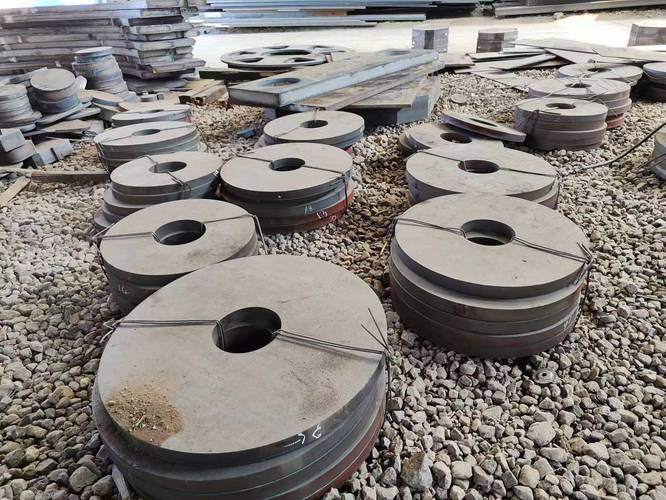
- 切割成型与焊接:根据图纸进行钢板切割、坡口加工、卷制成型。焊接是压力容器制造的关键工序,需由持证焊工按照评定合格的焊接工艺规程(WPS)操作,严格控制线能量、层间温度等参数,确保焊缝内在质量。
- 无损检测与热处理:焊后需进行外观检查、无损检测(RT射线、UT超声、MT磁粉、PT渗透等),以发现可能的缺陷。对于特定材料或厚度的容器,还需进行焊后消除应力热处理,改善焊接接头性能。
- 压力试验与最终检验:容器制造完毕后,须进行液压试验或气压试验,验证其强度和密封性。几何尺寸、管口方位、内件安装等也需逐项检验,全部合格后方可出具质量证明文件。
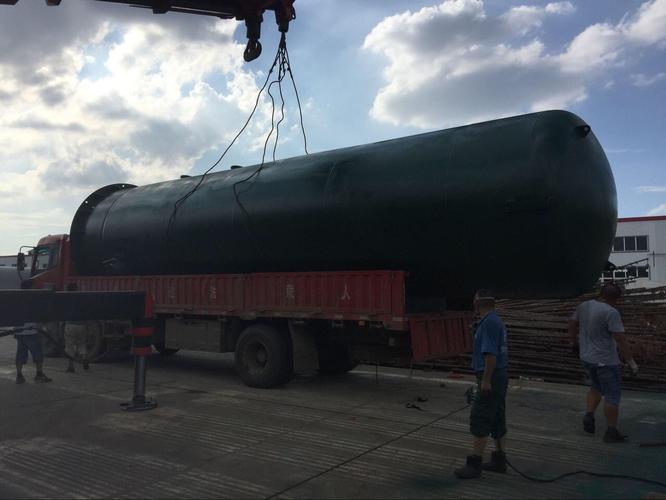
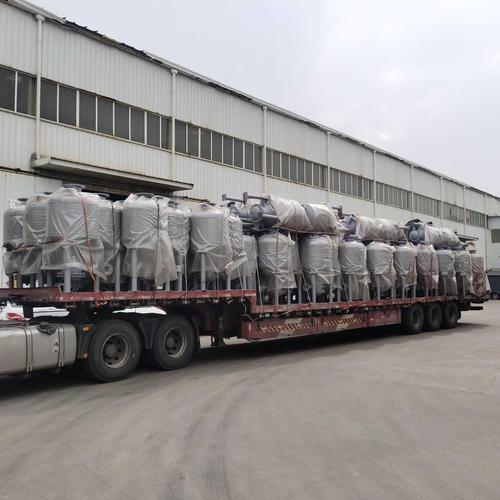
- 表面处理与交付:根据要求进行打磨、酸洗钝化、喷砂涂装等表面处理,然后妥善包装,附上竣工蓝图、质量证明书等资料,交付客户。
二、质量保障:体系与执行的双重防线
定制压力容器的质量保障贯穿于全过程,主要依托两大支柱:
1. 健全的质量管理体系
合格的定做厂家应持有特种设备制造许可证(A1、A2、D级等),并建立符合ISO 9001和特种设备质保体系要求的管理系统。从设计、工艺、材料、焊接、检验到售后服务,每个环节都有文件化的控制程序,确保可追溯性。
2. 严格的执行与监督
- 人员资质:焊工、无损检测人员、检验员等必须持证上岗。
- 设备保障:卷板机、自动焊机、热处理炉、探伤设备等需定期校准维护,保证加工精度。
- 过程控制:设立质量控制点,如材料入库检验、焊接工艺评定、焊缝无损检测、耐压试验等,实行工序交接检查,不合格品严禁流转。
- 第三方监督:根据客户需要,可引入第三方监检机构(如特检院)进行监督检验,出具监检证书。
三、选择要点:如何甄选可靠的定做厂家
面对市场上众多的压力容器制造厂,用户需从以下几个维度审慎评估:
- 资质与认证:首要核查是否具备相应的特种设备制造许可证,以及ISO 9001、ISO 14001、OHSAS 18001等体系认证。许可证级别决定了可制造的压力容器类别和参数范围。
- 技术实力与经验:考察厂家的设计团队、工艺装备和工程案例。是否有类似工况的成功业绩?能否提供强度计算书、竣工图等完整技术文件?
- 制造装备与工艺:先进的加工设备(如数控切割、自动焊接、大型卷板机)和成熟工艺是质量的物质基础。必要时可实地考察车间现场。
- 质量信誉与口碑:通过行业口碑、客户评价了解厂家的履约情况和售后响应速度。有无重大质量事故或投诉记录。
- 服务与成本:比较报价的合理性,避免单纯追求低价而忽视质量。明确交货周期、运输方式、安装指导、售后保修等条款。
- 沟通与配合:优秀的厂家会主动与客户沟通技术细节,提供优化建议,并在制造过程中及时反馈进度,让客户安心。
钢制压力容器的定做是一项专业性极强的采购活动。选择一家工艺精湛、质保严谨、信誉良好的厂家,不仅关乎设备本身的寿命和安全,更是企业安全生产的重要保障。建议用户在决策前多做调研,综合权衡,以确保定制到最合适的压力容器产品。